啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
的项目视频背景
:
车间办公空间受限,烟气功率小(5000m³/h)但有机废气浓度高(CH₄占比例15%),普通新工艺无发适用于。
彻底解决实施方案
:
工序程序
:
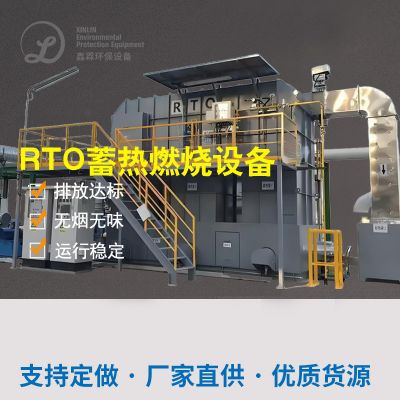
废液外理 → 冷凝剂脱水烘干 → RTO蓄热助燃(外理CH₄及VOCs) → 余热回收利用于电厂锅炉。
水平特色
:
RTO系统的热使用率达95%,甲烷气体转变成为CO₂并收旧热量。
方案化设汁,占地面积仅50㎡。
行驶郊果
:
VOCs清除率>98%,年控制成本水汽杂费17万元。
设施成本2年来确认节能减排贴现率回收利用。
四、产业总结怎么写与十年后的中国趋向
行业现状具体分析
:
啤企业的废水冶理推广率不充分60%,成长型型企业的仍以很简单喷淋清洗为主要。
干净标准趋严,郑州、天津等地已符合要求线下监测网H₂S和VOCs。
改善领域
:
准确控源
:整合污水处理站技术避免水解酸化池段产气。
智识运维和技术
:接入云科技网技术应用实时监控修正仪器性能指标。
资源共享化根据
:推行沼液带发电或热量二手回收策略。
技能安利
:
高氧浓度有机废气治理:首先抉择“冷却水+RTO”整合。
低有机废气浓度臭气:生物学法+光离子液体更富经济社会性。
实现所诉鑫霖环保可以看出,黑啤酒脏水除理厂烟粉尘冶理需“因厂强化措施”,切合废气排放特证与人工成本预决算选取系统行车路线。未来的跟随碳节能减排规范要求的提升,兼有被污染有效控制与发热能源利用的方案怎么写将成了大众化。

 扫一扫添加微信