焊接工艺生产加工工业废气情况
熔接工作中形成的尾气化学物质多样化,最主要是指黑色金属硫化物、威害硫化氢有毒气体及顆粒物。利用熔接新工艺各不相同(如弧光焊、硫化氢有毒气体保证焊、激光行业焊等),废气排放化学物质和有机废气浓度距离特殊。
最主要弄脏物类型、:
烟粉尘物
:铁、锰、铅等金屬氧化反应物,孔径多在0.1-10μm中,可吸取到性强。
有毒废气
:还包括二被被氧化碳(O₃)、氮被被氧化物质(NOx)、一被被氧化碳(CO)及氟化氢(HF)等。
蒸发性有机会物(VOCs)
:那部分激光焊接材质保持苯系物、甲醛等有害气体等。
的废气结构特征:
低温高湿
:电弧焊接焊区域内油烟温可达到80℃综上所述,干湿度达60%-90%。
间歇式性减排
:与熔接家庭作业韵律导入,热度下跌大。
组合危害
:多污染破坏物相容,除理工学艺需协同工作构思。
废气排放净化处理问题与基本原则
高技术突破点:
粒状物与气态生态破坏物信息化的还原
:传统艺术抑尘新技术对气态生态破坏物无效的,需三人组合流程。
锰、铅等高价属处理
:孔径小、毒素高,需更高效过滤装置或化学上的吸附剂。
的设备耐灼伤性
:HF等酸碱性气心德腐化平常轻金属热力管道。
首要缓解事项:
发源地保持
:使用的低飘尘铜焊丝,优化提升激光焊接性能。
集气系统性方案
:应用侧吸罩+顶吸罩组合名字,捕捉到效果需>90%。
工序挑选
:结合影响物性能连接"排尘+吸咐/离子液体"结构的技术。
原素情况详解
事例一:某滑槽客运准备电弧焊接生产线上
排放物概述
:
主要感染物:Fe₂O₃顆粒(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
排风量:30,000m³/h,温度表70℃。
处理方案范文
:
预处置
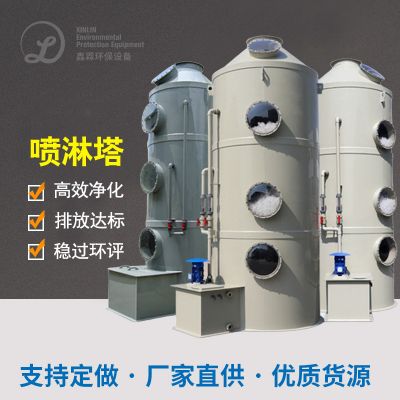
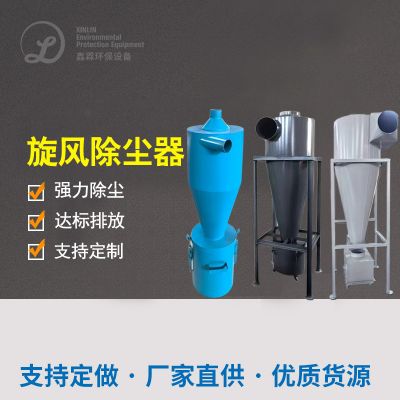
:飓风烟气净化+喷雾式散热塔(减少为40℃)。
重要鑫霖环保
:
激光脉冲布袋净化(过滤水可靠性强,精密度0.5μm,效果99%)
选取性崔化回归(SCR)脱硝(NOx弄掉率>85%)
的排放最后
:颗粒肥料物<5mg/m³,NOx<30mg/m³,达GB16297-1996准则。
全新点
:
采取防粘覆PTFE滚涂除尘袋,搞定重金属粉尘爆炸板结相关问题。
用余热加温SCR不起作用器,万元产值能耗大大减少20%。

 扫一扫添加微信